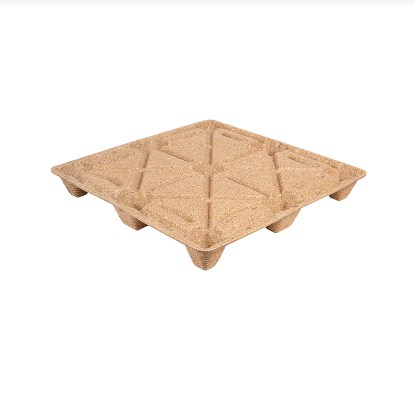
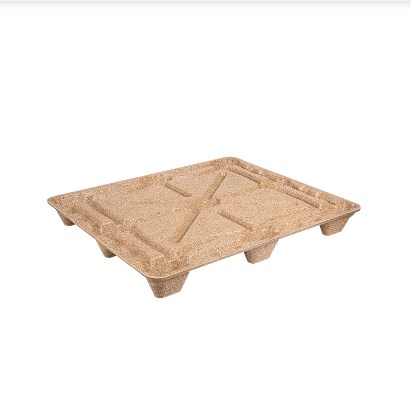
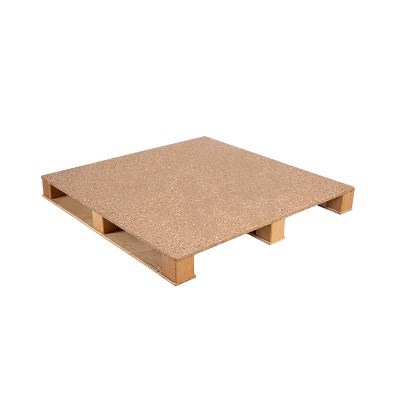
Valetut puulavat, tunnetaan myös nimellä puristepuulavat, puristetut puulavat tai puristetut puulavat valmistetaan yhdistämällä valmistettuja puuhiukkasia tai kuituja sideaineen kanssa ja muodostamalla seos kuumennetussa muotissa paineen alaisena.
Unlike conventional nailed wooden pallets, the pallet deck, support ribs, feet, and fork-entry geometry can be formed as one integrated structure. This manufacturing approach makes it possible to reduce loose components, control pallet geometry, create nestable designs, and utilize sawdust, wood shavings, recycled wood fiber, and other suitable wood-processing residues.
Lavojen ostajien ja valmistajien kannalta onnistunut muovattujen puulavojen muotoilu riippuu kuitenkin paljon muusta kuin pelkästä puristuspaineen lisäämisestä. Feedstock moisture, particle distribution, binder chemistry, mold temperature, charge weight, mold geometry, curing time, and cooling all interact.
This guide explains the major engineering considerations involved in designing and manufacturing molded wood pallets for logistics and export applications.
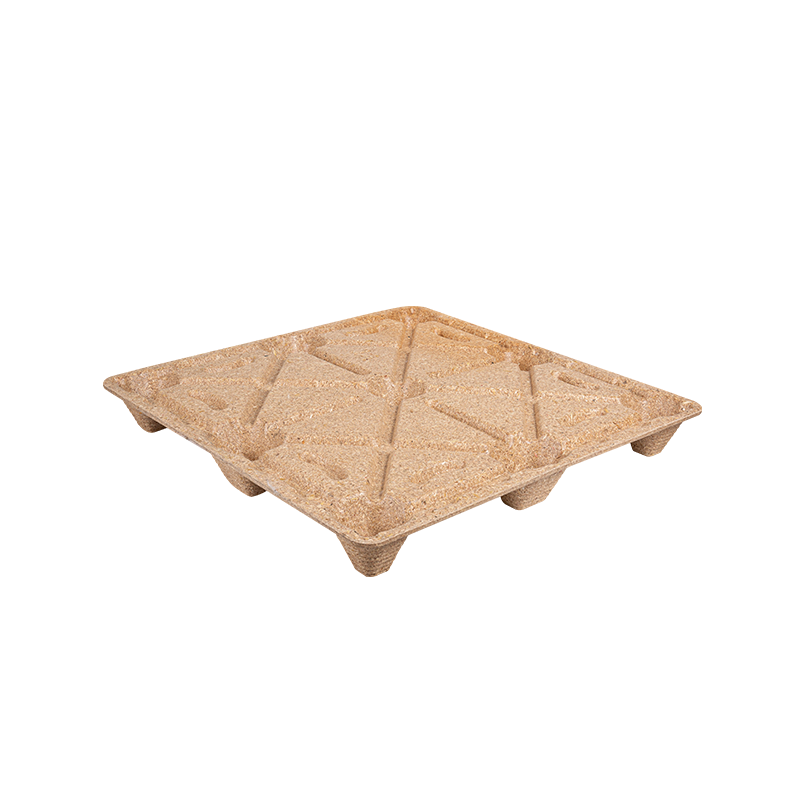
1. Valetun puulavan valmistusprosessi ja kriittiset muotoiluparametrit
Tyypillinen muovattu lavalinja noudattaa valvottua järjestystä:
Raaka-aineen valmistus → Crushing and Screening → Drying and Moisture Conditioning → Adhesive Mixing → Charge Weighing → Mold Filling → Hot Pressing → Curing → Demolding → Cooling → Inspection
Raw Material Preparation
Wood chips, sawdust, shavings, and recycled wood normally need to be processed into a reasonably consistent particle distribution before molding.
Excessively large pieces can prevent uniform cavity filling, while an excessive proportion of fines may increase binder demand and reduce permeability during hot pressing.
Kosteuden hallinta on erityisen tärkeää. Published molded-wood processes commonly use material below approximately 10% moisture, although some binder systems and production routes operate at different levels. Siksi optimaalinen arvo tulisi määrittää kokeilemalla sen sijaan, että kopioitaisiin toiselta tuotantolinjalta.
Tyypillisiä kehitysikkunoita
Seuraavia arvoja tulee käsitellä seuraavasti prosessikehityksen lähtökohdat, eivät yleiset spesifikaatiot .
| Raaka-aineen kunto | Kosteusalueen aloitus | Muotin lämpötila | Tehokas muovauspaine | Tyypillinen kehityssykli |
| Hienoa sahanpurua/puukuitua | 5–10 % | 150-200°C | 2-5 MPa | 2-6 min |
| Kierrätettyjä puuhiukkasia | 6–10 % | 160-210 °C | 2,5-5 MPa | 3-8 min |
| Karkeammat hiutaleet / säikeet | Sideaineriippuvainen | 150-220 °C | 2-5 MPa | 3-10 min |
Historialliset muovatut puuprosessit raportoivat muovauslämpötiloja noin 150-220 °C , paineet noin 20-80 kg/cm² ja muovausajat vaihtelevat sekunneista useisiin minuutteihin. Muut valetut puusäikeiset järjestelmät käyttävät karkeasti 300-700 psi noin 2-10 minuuttia riippuen paksuudesta, tiheydestä, kosteudesta ja sideaineen kemiasta.
Tärkeintä on se puulajit eivät yksin saa määrittää puristusasetuksia . Partikkelikoko, irtotiheys, sideaine, lavan paksuus, rivan syvyys, muotin rakenne ja varauksen jakautuminen ovat usein yhtä tärkeitä.
Suositeltu tuotannon seuranta
Uuden linjan hyödyllisiä QC-tarkistuspisteitä ovat:
- Raaka-aineen kosteus: jokaisesta saapuvasta erästä ja vähintään tunnin välein tuotannon aikana
- Sideaineen annostus: jokainen formulaatioerä
- Latauksen paino: ensikertalaiset ja määräaikaistarkastukset jokaisen työvuoron aikana
- Muotin lämpötila: tallennetaan jatkuvasti
- Puristuspaine ja viipymäaika: tallennetaan jokaiselle jaksolle, jossa PLC-tietojen kirjaus on saatavilla
- Kriittiset mitat: ensimmäinen artikkeli sekä ajoitettu prosessinaikainen näytteenotto
- Lavan paino: säännöllinen SPC-näytteenotto maksun vaihtelun tunnistamiseksi
- Tuhoavat kuormitustestit: hyväksytyn tuotannon validointisuunnitelman mukaisesti
Prosessin optimoinnissa tulisi käyttää todellisia mittoja, tiheyttä, kosteutta ja kuormitustestituloksia hyväksyttävän valmistusikkunan määrittelemiseksi.
2. Muottien suunnittelu ja työkalut Nestable Molded Wood -lavalle
Muotti määrittää paljon muutakin kuin kuormalavan ulkonäön. Se hallitsee materiaalivirta, rakenteellinen jäykkyys, sisäkkäisyystehokkuus, haarukan saavutettavuus, paikallinen tiheys ja muotin purkamisen luotettavuus .
Tärkeitä suunnitteluelementtejä ovat:
Luonnoskulmat
Pystyseinät ja syvät lavan jalat vaativat riittävän vedon vapautuakseen puhtaasti muotista. Alustava suunnittelu voi alkaa noin 1-3 astetta , jossa lisäsyväys harkitaan syvemmillä pesimäominaisuuksilla tai tarttumiselle alttiilla pinnoilla.
Kylkiluut ja vahvistus
Sen sijaan, että tekisit yksinkertaisesti koko lavan paksummaksi, vahvistaminen tulisi keskittää seuraaville:
- haarukan sisääntulovyöhykkeet;
- lava jalat;
- kannen siirtymät;
- korkean taivutusmomentin alueet;
- kuormansiirtoreitit kannen ja tukien välillä.
Tasaiset siirtymät ja suuret sisäsäteet auttavat vähentämään jännityskeskittymiä ja parantamaan materiaalivirtausta.
Sisäkkäinen geometria
Sisäkkäisiä kuormalavoja varten insinöörien tulee tarkistaa:
yläkerroksen välys jalka kartio sisäkkäisyys syvyys erotus välys pinottu lavan korkeus
Liian tiukasti sisäkkäistä lavaa voi olla vaikea erottaa varastoinnin jälkeen, kun taas liiallinen raivaus hukkaa kuljetusmäärää.
Tuuletus ja materiaalivirtaus
Syvät ontelot voivat vangita höyryä tai estää materiaalia pääsemästä kulmiin. Muotin tuuletus, rehun jakelu ja paikallinen panosten sijoittelu on siksi arvioitava ennen tuotantotyökalujen viimeistelyä.
Hyödyllisiä suunnittelutiedostoja ovat yleensä:
- VAIHE
- IGES
- Parasolid
- DXF 2D-profiileille ja tarkastuspiirustuksille
Ennen täyden tuotantomuotin valmistamista valmistajat voivat käyttää 3D-painetut geometriamallit, koneistetut prototyyppiterät tai alumiinikehitystyökalut varmistaaksesi kuormalavojen mitat, haarukan välykset, sisäkkäisyyden ja pakkauksen sopivuuden.
Perusmuotin suunnittelun katsauksessa tulisi kysyä:
- Voiko lava irrottaa vahingoittamatta kylkiluita tai jalkoja?
- Pääseekö varaus jokaiseen syvään onteloon?
- Ovatko kriittiset alueet riittävän paksut ilman turhaa materiaalia?
- Voidaanko kuluneet alueet korvata lisäkkeillä?
- Ovatko lämmitysvyöhykkeet tasapainossa?
- Voivatko tuuletusaukot ja muotin pinnat puhdistaa helposti?
- Voidaanko kriittisiä mittoja mitata toistetuilla mittareilla?
3. Puun raaka-aineet, liimat ja Yhdysvaltain vaatimustenmukaisuusnäkökohdat
Raaka-ainekustannukset ovat yksi muottilavatuotannon vetovoima, koska sopivia prosesseja voidaan hyödyntää sahanpuru, puulastut, talteenotetut puuhiukkaset ja muut puhtaat puunkäsittelyjätteet .
Kierrätettyä raaka-ainetta on kuitenkin valvottava.
Metal fragments, plastics, paint, excessive bark, soil, or chemically contaminated waste can interfere with molding and may create compliance or quality problems.
Sideaineen valinta
Yleisiä sideaineperheitä teknisissä puusovelluksissa ovat fenolijärjestelmät ja isosyanaattipohjaiset sideaineet, kuten MDI.
| Binderin huomioiminen | Fenolityyppinen sideaine | MDI-tyyppinen sideaine |
| Kosteudenkestävyys | Hyvä | Erittäin hyvä |
| Rakenteellinen sidos | Hyvä | Korkea |
| Hoitoolosuhteet | Lämmöstä riippuvainen | Korkealy formulation dependent |
| Formaldehydin osuus | Pitää arvioida | Ei lisättyä formaldehydiä itse isosyanaatista |
| Käsittelyn herkkyys | Kohtalainen | Vaatii huolellista kosteutta ja käsittelyn valvontaa |
| Kustannukset | Usein kilpailukykyinen | Usein korkeampi |
The correct formulation should balance mechanical strength, moisture resistance, processing time, emissions requirements, recyclability, and cost.
TSCA VI ja CARB
Yleinen virhe on todeta, että jokainen muovattu puulava on automaattisesti säädelty TSCA VI osasto .
EPA säätelee erityisesti komposiittipuutuoteluokkia, mukaan lukien kovapuuvaneri, keskitiheyskuitulevy ja lastulevy , yhdessä sovellettavien valmiiden tuotteiden kanssa, jotka sisältävät näitä säänneltyjä tuotteita. Therefore, a molded pallet manufacturer should determine whether its specific material construction falls within the regulatory definitions rather than automatically claiming that all molded pallets require TSCA Title VI certification.
Yhdysvaltain projekteissa hankinta- ja vaatimustenmukaisuustiimien tulee tarkistaa
- raaka-aineen luokitus;
- sideaine kemia;
- toimittajan SDS ja tekniset asiakirjat;
- sovellettavat formaldehydivaatimukset;
- kierrätetyn sisällön dokumentaatio;
- FSC- tai SFI-hankintavaatimukset, jos ostaja on määrittänyt.
ISPM 15 ja käsitelty puu
ISPM 15 käsittelee ensisijaisesti kasvinsuojeluriskejä raakapuusta pakkausmateriaalia käytetään kansainvälisessä kaupassa.
The IPPC standard excludes wood packaging manufactured from wood that has been processed in a manner that makes it effectively free from pest risk, with plywood given as a typical example.
Tämä käsitellyn puun periaate voi olla tärkeä etu oikein valmistetuissa muovatuissa tai puristetuissa kuormalavoissa. However, exporters should confirm the classification of the specific pallet and the requirements of the destination country instead of relying only on a marketing statement.
4. Trimmaus, mittatoleranssit ja kuormalavojen suorituskyvyn testaus
After demolding and cooling, pallets may require edge trimming, flash removal, drilling, identification marking, sanding, or other finishing operations.
Toistuvaa tuotantoa varten CNC-leikkaus voi tarjota johdonmukaisen:
- lavan pituus ja leveys;
- haarukan aukot;
- kulman geometria;
- paikannusominaisuudet;
- mukautetut leikkaukset.
Sen sijaan, että koko lavalle sovellettaisiin tarpeettoman tiukkoja koneistustoleransseja, piirustuksen tulee tunnistaa toiminnan kannalta kriittiset mitat .
Esimerkiksi kehityspiirros voi kohdistaa suunnilleen ±1–2 mm valituilla valvotuilla mitoilla ja ±2–3 mm suuremmilla kokonaismitoilla , mutta todelliset toleranssit on vahvistettava muottikykytutkimuksilla ja tuotantotiedoilla.
Lavan suorituskyvyn validointi
Tärkeitä testejä voivat olla:
- staattinen puristus;
- kannen taivutus;
- dynaaminen käsittely;
- haarukkatrukkien käsittely;
- iskunkestävyys tai pudotuskestävyys;
- pinoamisen vakaus;
- telineiden simulointi, jossa lava on tarkoitettu telinekäyttöön;
- kosteustestit.
Nykyinen ISO 8611-1:2025 määrittelee menetelmät uusien litteiden kuormalavojen arviointiin, mukaan lukien nimelliskuormitustestaus, maksimikäyttökuormitustestaus ja kestävyysvertailu. ISO 8611-2:2025 käsittelee suorituskykyvaatimuksia ja testien valintaa.
Yhdysvaltain sovelluksissa ASTM D1185-98a (2025) tarjoaa staattisia puristus-, taivutus- ja dynaamisia testausmenetelmiä lavoille, jotka on valmistettu materiaaleista, kuten massiivipuusta ja puukomposiiteista. ASTM suosittelee myös kenttätestausta suorituskyvyn tarkistamiseksi tarkoitetussa jakeluympäristössä.
Yhteistä käyttäville asiakkaille 48 × 40 USA:n kuormalavan jalanjäljessä , compatibility should also be checked against the customer’s forklifts, pallet jacks, conveyors, racks, stretch-wrapping systems, and warehouse automation.
5. Valettujen kuormalavojen tuotannon skaalaus: Kustannukset, suorituskyky ja vianetsintä
Onnistunut prototyyppi ei automaattisesti tuota taloudellista tuotantolinjaa.
Kun skaalataan pilottituotannosta useaan vuoroon, valmistajien tulee seurata:
sykliaika, käytettävyys, muotin saatavuus, vaihtoaika, kuivaimen kapasiteetti, liiman sekoituskapasiteetti, työvoima, romun määrä ja jäähdytysaika.
Yksinkertainen yksikkökustannusmalli voidaan kirjoittaa seuraavasti:
Yksikkökustannus = puun raaka-aine sideaine energia työ huolto romu muotin kuoletus laitteiden poistot
Muottisijoituksiin:
Muotin kustannukset kuormalavaa kohden = Muottiinvestointi yhteensä ÷ Odotettu elinikäinen tuotanto
Tuotantomallin tulisi siis sisältää:
| Kustannukset / Production Variable | Syöte |
| Paina jaksoaikaa | min/sykli |
| Ontelot per muotti | kpl |
| Aukioloajat | h/päivä |
| OEE | % |
| Työpäivät | päivää/vuosi |
| Vuosituotanto | lavaa/vuosi |
| Puun kulutus | kg/lava |
| Sideaineen kulutus | kg/lava |
| Sähkö / lämpöenergia | per lava |
| Romumäärä | % |
| Muottisijoitus | USD |
| Odotettu muotin käyttöikä | syklit |
Tämän ansiosta ostajat voivat verrata yhden puristimen taloudellisuutta useisiin muotteihin, useisiin puristimiin tai korkeampaan automaatiotasoon.
Yleisiä muotovirheitä
| Vika | Mahdollinen syy | Ensimmäinen tarkistus | Korjaustoimet |
| Epätäydellinen täyttö | Riittämätön lataus tai huono jakelu | Lataa paino | Tasapainotuslataus |
| Pinnalla olevat aukot | Kosteuden tai sideaineen epäjohdonmukaisuus | Kosteus ja sekoitus | Oikea kuivaus ja sekoitus |
| Taistelu | Epätasainen lämmitys tai jäähdytys | Muotin lämpötilakartta | Tasapainottaa lämmitystä ja jäähdytystä |
| Heikot kylkiluut | Huono materiaalivirtaus | Kylkiluiden täyttö | Muokkaa jakelua tai muotin geometriaa |
| Delaminaatio | Epätäydellinen hoito | Pyörä ja sideaine | Säädä kovettumisolosuhteita |
| Ylimääräinen salama | Ylilataus tai homeen kuluminen | Pintojen sulkeminen | Vähennä maksua tai huoltomuottia |
Trenditietoja tulee käyttää aina kun mahdollista. Lavan painon asteittainen lisääntyminen, välähdys, lämpötilan vaihtelu tai mittapoikkeama voi paljastaa prosessiongelman ennen suuria vikoja.
Muokatun puulavan kehittäminen Ronsunin kanssa
Tehokkain valettujen kuormalavojen suunnittelu alkaa varsinaisesta logistiikkasovelluksesta.
Kun keskustelet uudesta lavaprojektista kanssa Ronsun Import & Export Co., Ltd. , hyödyllisiä tietoja ovat:
- vaadittu lavan pituus, leveys ja korkeus;
- staattisen ja dynaamisen kuormituksen vaatimukset;
- haarukkatrukkien ja kuormalavojen tunkkien syöttö;
- lattian, pinon tai telineen säilytysolosuhteet;
- pesintävaatimukset;
- vientikohteet;
- vuotuinen ostomäärä;
- ympäristö- tai kierrätettyä sisältöä koskevat vaatimukset;
- vaaditut testaus- tai vaatimustenmukaisuusasiakirjat.
Ronsun voi työskennellä ostajien kanssa arvioidakseen kuormalavojen teknisiä tietoja, valettuja lavarakenteita, materiaalivaihtoehtoja, näytevaatimuksia ja mukautettuja projektitarpeita.
Ota yhteyttä räätälöidyn puulavan hankinnasta tai teknisestä arvioinnista Ronsun Import & Export Co., Ltd. kautta ronsun-ecopallet.com lavan piirustuksen, tavoitekuorman, sovelluksen ja odotetun ostomäärän kanssa.
FAQ
Mitä painetta, lämpötilaa ja sykliaikaa tyypillisesti käytetään muovatuille puulavoille?
Julkaistut puuvaluprosessit kattavat laajat alueet, mutta suunnilleen 150-220 °C, 2–5 MPa, and several minutes per cycle voidaan käyttää alustavana kehitysreferenssinä. Lopulliset parametrit on validoitava tietylle raaka-aineelle, sideaineelle, paksuudelle ja muotille.
Miten sisäkkäin muotoiltu puulavamuotti tulisi suunnitella?
Muotin tulee ottaa huomioon syväyskulma, kartiomaiset jalat, sisäkkäinen välys, vahvistusrivat, haarukan sisääntulogeometria, materiaalivirta, tuuletus, lämmityksen tasaisuus ja muotin purkaminen.
Mikä liima soveltuu parhaiten yhdysvaltalaisiin valetuihin kuormalavoihin?
Ei ole olemassa yhtä parasta sideainetta. MDI-pohjaiset järjestelmät voivat tarjota vahvan kosteutta kestävän sidoksen, kun taas fenolijärjestelmät ovat vakiintuneet kestävälle puulle. Valinnassa tulee ottaa huomioon suorituskyky, prosessiolosuhteet, päästöt, kustannukset ja säännöstenmukaisuus.
Mitä standardeja käytetään valettujen kuormalavojen kantavuuden testaamiseen?
Yleisiä referenssejä ovat mm ISO 8611-1:2025, ISO 8611-2:2025 ja ASTM D1185-98a(2025) . Sopiva testijärjestys riippuu aiotusta käsittely- ja säilytysympäristöstä.
Miten valettujen kuormalavojen ROI lasketaan?
Arvioi ensin vuosituotanto ja laske sitten raaka-aine, sideaine, työvoima, energia, huolto, romu, laitteiden poistot ja muotin poisto lavaa kohti. Vertaa saatua yksikköhintaa nykyiseen lavan osto- ja logistiikkakustannuksiin.
Mitkä ovat yleisimmät valettujen kuormalavojen viat?
Tyypillisiä ongelmia ovat epätäydellinen onteloiden täyttö, pinnan aukot, liiallinen välähdys, heikot kylkiluut, delaminaatio, tarttuminen ja vääntyminen. Vianetsintä tulee aloittaa latauksen painosta, kosteudesta, sideaineen annostuksesta, muotin lämpötilasta, painehistoriasta ja jäähdytysolosuhteista.